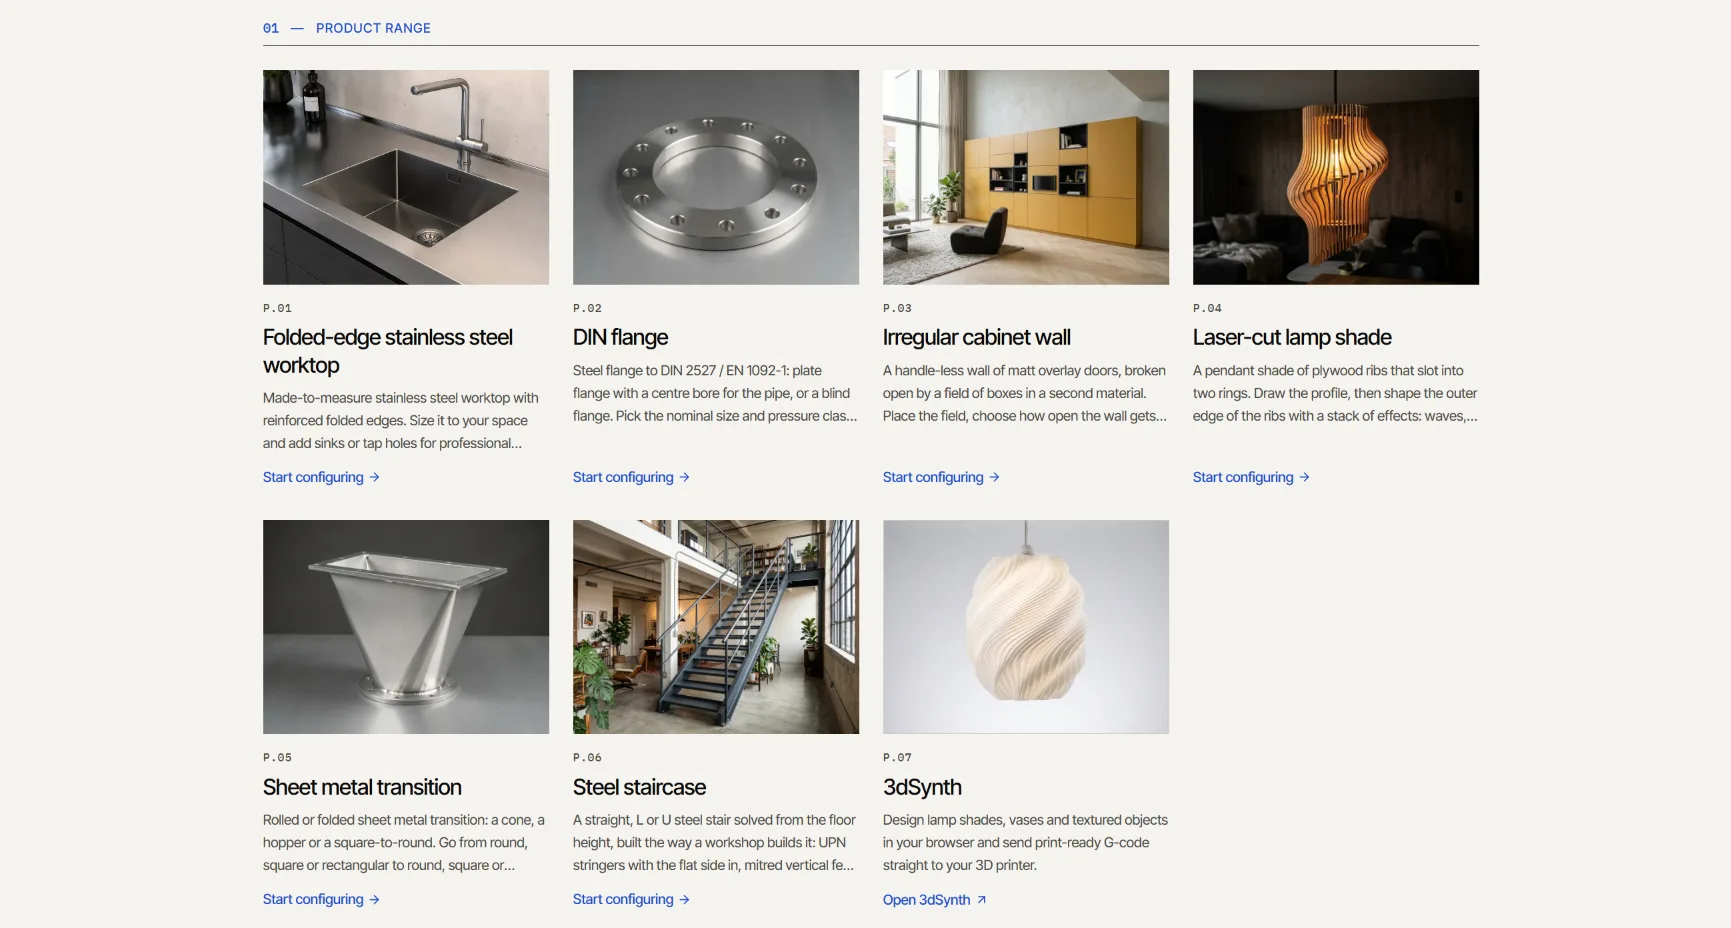
Wat er vandaag in de showcase staat, is een begin. Ondertussen staan er ook een stalen trap, een lasergesneden lamp en een kastenwand in, en er komt meer bij. Wat mij daarin interesseert, is niet het aantal producten. Het is dat ze allemaal uit dezelfde kleine fabricagetaal komen.
Wat ik wilde
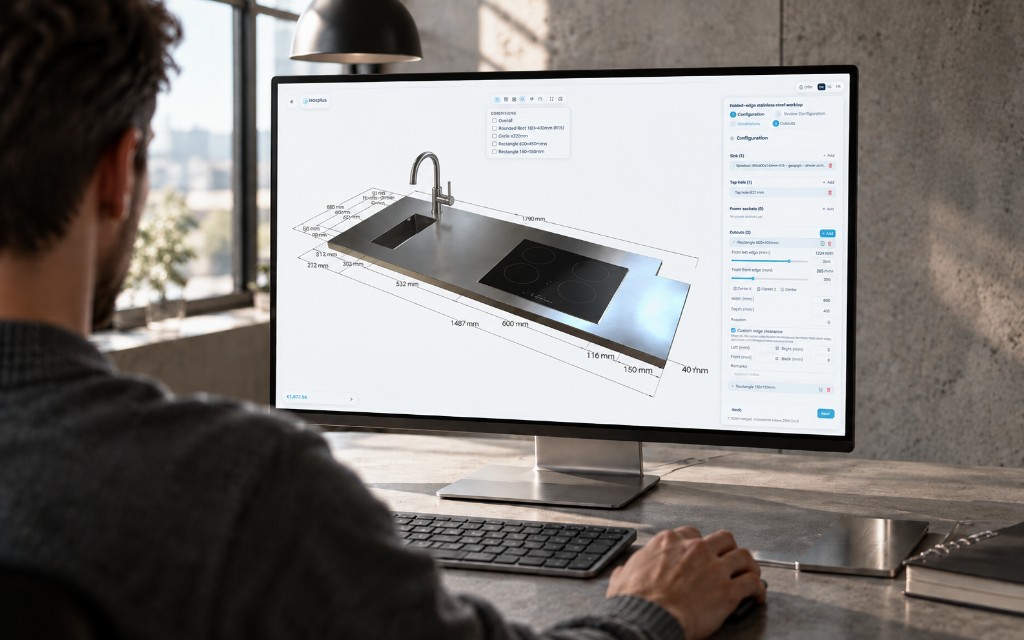
Ik wilde een configurator waarin het stuk op het scherm het stuk is dat gemaakt wordt. Wie een maat verandert, ziet de echte geometrie veranderen, en de prijs rekent mee met datzelfde stuk.
Dat klinkt vanzelfsprekend. Bij de meeste configuratoren die ik ken, is het beeld een illustratie naast het formulier. Het formulier is het product, de foto toont ongeveer hoe het eruitziet.
De voor de hand liggende weg
De gebruikelijke manier is een formulier met een productfoto, en achter elke variant een CAD-model. Of iets beter: CAD op een server laten herbouwen telkens iemand iets verandert.
Beide werken, en voor sommige producten is dat de juiste keuze. Voor een inox werkblad met een spoelbak, een kraangat en geplooide randen was het mij te zwaar. Elke variant als CAD-bestand is niet te onderhouden, en een CAD-rebuild per klik maakt de configurator traag op het moment dat iemand net aan het proberen is.
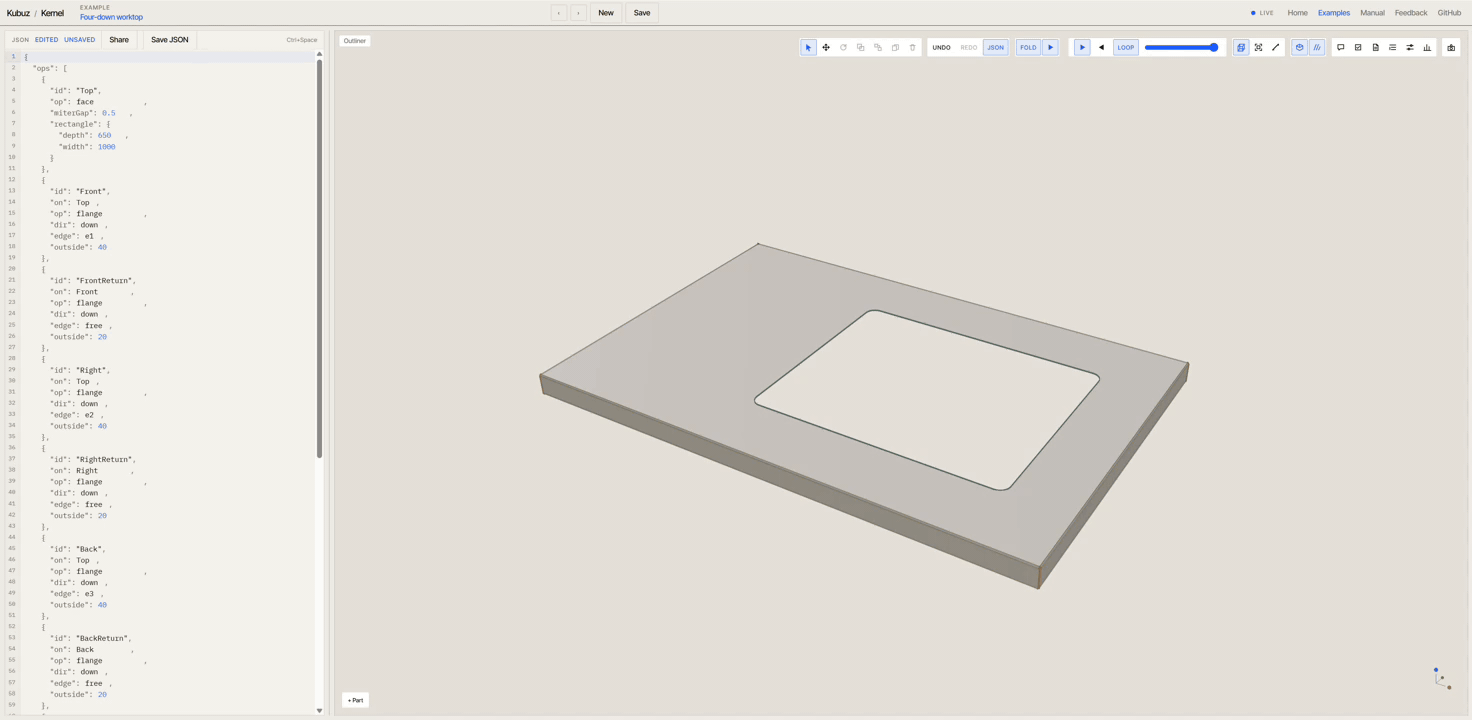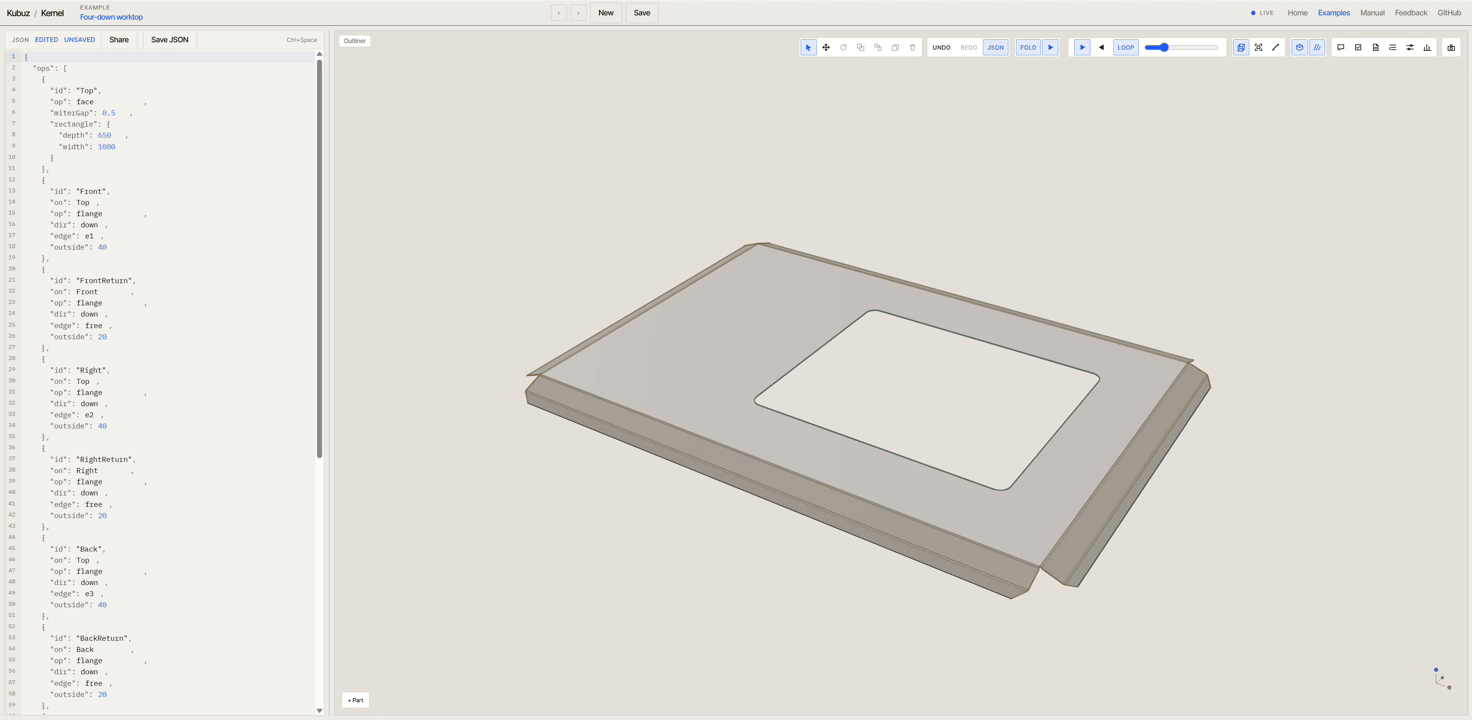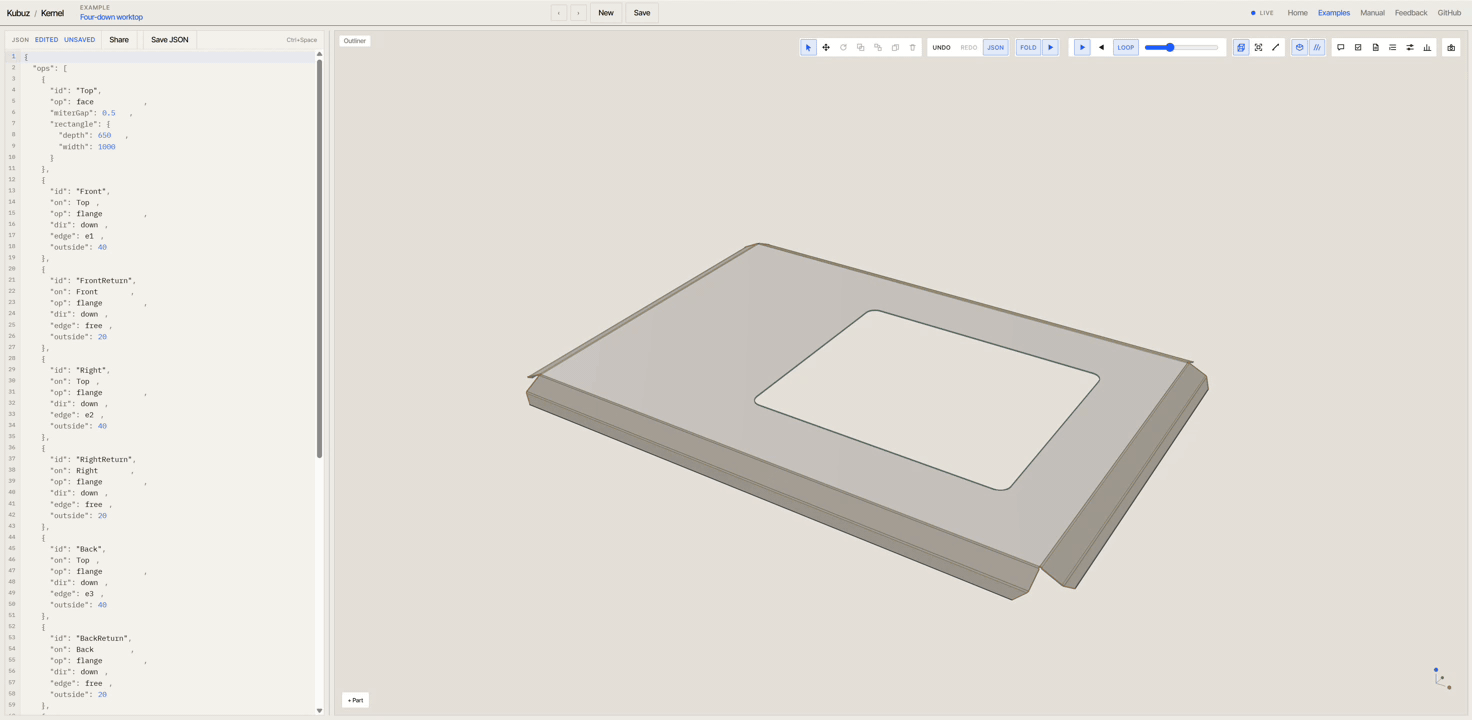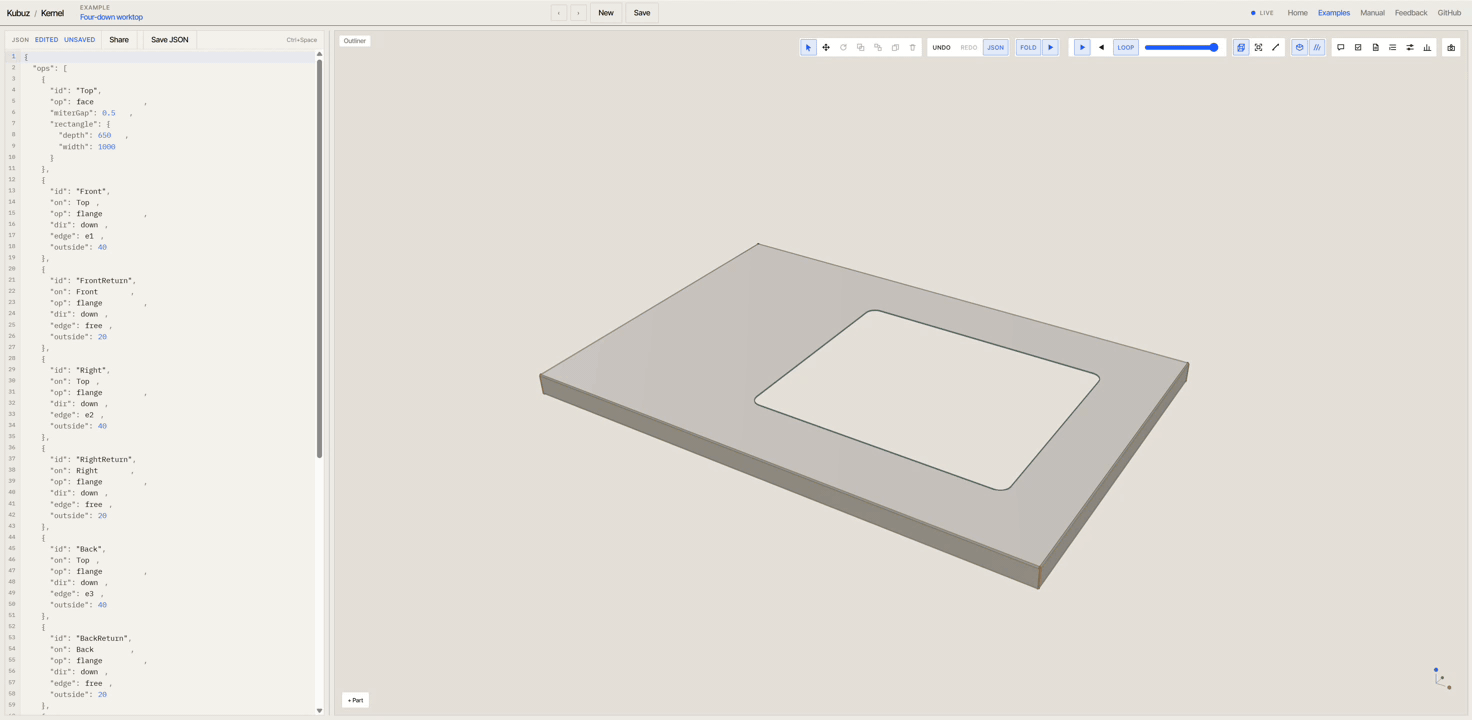
Daarom loopt het in Kubuz CPQ anders. Per productfamilie schrijf ik één productdefinitie. Die weet welke combinaties geldig zijn en schrijft een fabricageprogramma. De kernel bouwt dat programma in de browser, en prijs en offerte vertrekken van hetzelfde geconfigureerde product.
Eén taal, veel producten
Het eerste echte product was het inox werkblad van Inoxplus. Op inoxplus.kubuz.net configureren hun klanten vandaag zeven productfamilies, van werkbladen en achterwanden tot hoed-, L- en U-profielen. Een werkblad is geplooid plaatwerk met openingen, en dat is precies de woordenschat waarmee de kernel begon.
Daarna wilde ik weten hoe ver dezelfde aanpak reikt. Een plaatwerktransitie, gerold of geplooid en met de bovenkant uit het midden, is voor een werkplaats een gewoon stuk. Het is geen vorm die je met een paar extrusies tekent. Een DIN-flens was een korte test met een product dat uit een normtabel komt, waar de gebruiker niet vrij kiest maar binnen de geldige combinaties blijft.
Daarna kwamen grotere producten. Een trap is een samenstelling van profielen en plaat die vertrekt van de maten van de ruimte. Een lasergesneden lamp bestaat uit vlakke, gesneden delen. Een kast is geplooid plaatwerk in een samenstelling. Het zijn heel verschillende producten, en toch worden ze gemaakt met bewerkingen die de kernel al kent: plaat, plooien, rollen, profielen, verstekken, uitsparingen en samenstellingen.
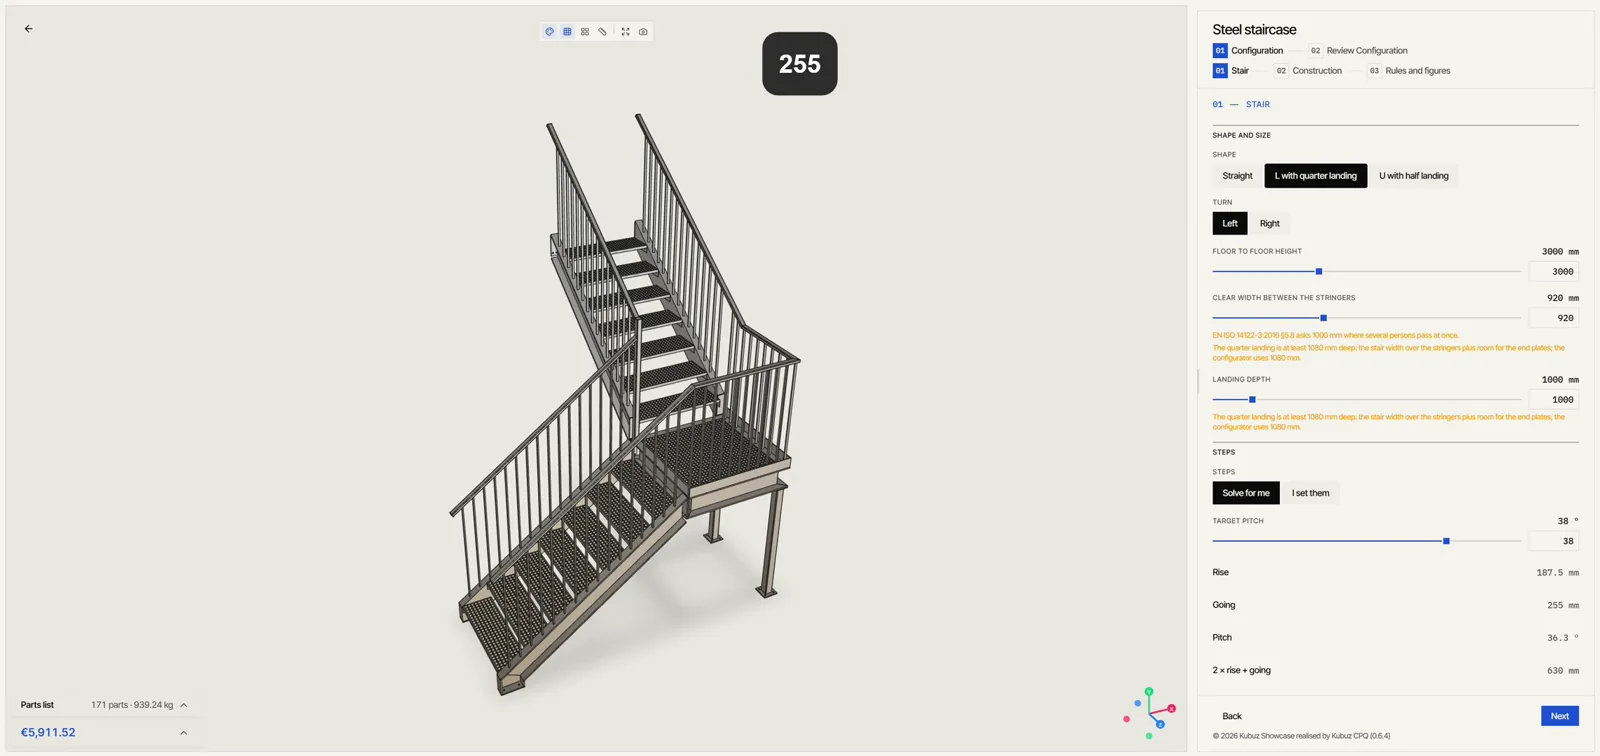
Op dit moment is dat de stalen trap. Een trap is geen plaatwerk. Het zijn UPN-bomen, treden, een bordes en een leuning, die samen één samenstelling vormen. Daarvoor moest er iets bij in de kernel: een gezaagde staaf als lichaam, met een doorsnede, een lengte, versteksneden en gaten, en staven die in een samenstelling geplaatst worden. De regels, de prijs uit de zaaglijsten en de offerte konden blijven zoals ze waren.
Een nieuw product vraagt daardoor vooral een nieuwe productdefinitie, geen nieuw systeem. Daar zit het werk: begrijpen hoe het product in elkaar zit en welke keuzes er echt toe doen.
Wat ik controleerde
De STEP-bestanden. De trap opent in Inventor als een samenstelling. Gelijke delen komen binnen als één model met meerdere exemplaren, en het frame en de leuning zijn echte volumes, geen driehoeken. In die STEP heb ik alles nagemeten: de plooien, de plaatdikte en de rest van de maten.
De kernel controleert ook of er geen onderdelen door elkaar lopen. De trap was het eerste product dat die controle zonder botsingen doorstond.
Waar AI hielp
Veel van de code schrijf ik samen met AI. Dat verandert vooral hoeveel één persoon kan bouwen. Een systeem met een kernel, een configurator, meerdere talen en een groeiende reeks productfamilies bouw ik zo naast het werk voor klanten, als één persoon.
Wat AI niet aanbrengt, is de productkennis. Hoe een trap opgebouwd wordt, of waar een plooi in een werkblad moet zitten zodat het gemaakt kan worden, komt uit de jaren dat ik machines, plaatwerk en staalconstructies teken.
De kleine fabricagetaal van de kernel helpt daarbij. Een model kan zeggen: zet hier een flange. De kernel blijft deterministisch en controleert het resultaat. Dat is dezelfde reden waarom ik denk dat die taal later ook voor agents bruikbaar is.
Probeer het
De showcase staat op showcase.kubuz.net en groeit mee met wat ik bouw. De prijzen zijn indicatief. Op Kubuz configuratoren staat hoe een project met je eigen product verloopt en wat het kost.
De vraag uit het vorige stuk blijft open: hoeveel configureerbare fabricage kan je zo beschrijven voor je echt volledig CAD nodig hebt? Elk nieuw product schuift die grens wat op. Als je een product hebt waarvan je denkt dat het hier past, stuur het me. Dat is de snelste manier om het antwoord te vinden.